

QXY Ŝtala Plato Antaŭtraktado Linio
Produktaj Parametroj
| Tipo de ero | QXY1000 | QXY1600 | QXY2000 | QXY2500 | QXY3000 | QXY3500 | QXY4000 | QXY5000 | |
| Grandeco de Ŝtala Plato | Longo (mm) | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 |
| Larĝo (mm) | ≤1000 | ≤1600 | ≤2000 | ≤2500 | ≤3000 | ≤3500 | ≤4000 | ≤5000 | |
| Dikeco (mm) | 4~20 | 4~20 | 4~20 | 4~30 | 4~30 | 4~35 | 4~40 | 4~60 | |
| Prilabora rapido (m/s) | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | 0.5~4 | |
| Globblovada rapideco (kg/min) | 4*250 | 4*250 | 6*250 | 6*360 | 6*360 | 8*360 | 8*360 | 8*490 | |
| Dikeco de pentraĵo | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | |
QXY Ŝtala Plato Antaŭtraktado Linio Apliko:
Ĝi estas ĉefe uzata por surfaca traktado (nome antaŭvarmigo, rustoforigo, farboŝprucado kaj sekigado) de ŝtala plato kaj diversaj strukturaj sekcioj, same kiel por purigado kaj plifortigo de metalstrukturaj partoj.
Ĝi elĵetos abraziajn materialojn/ŝtalajn globetojn al la metala surfaco de la laborpecoj sub la forto de aerpremo. Post sabloblovado, la metala surfaco aperos unuforma brilo, kiu plibonigos la kvaliton de pentrado.
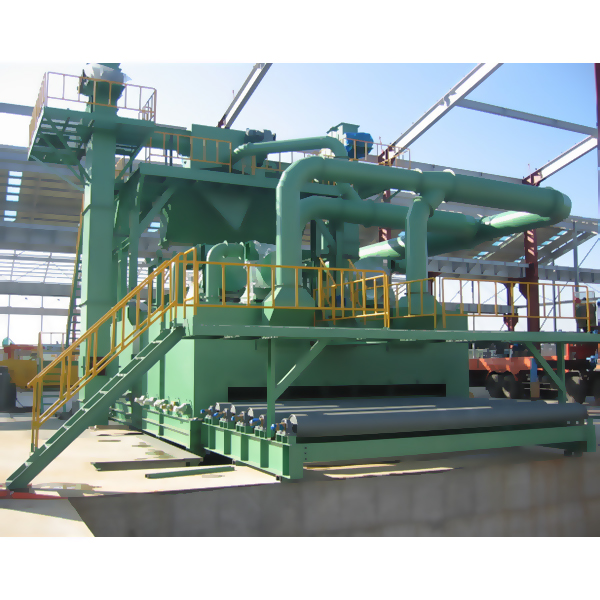
La ĉefaj komponantoj de QXY ŝtalplato antaŭtraktado linio
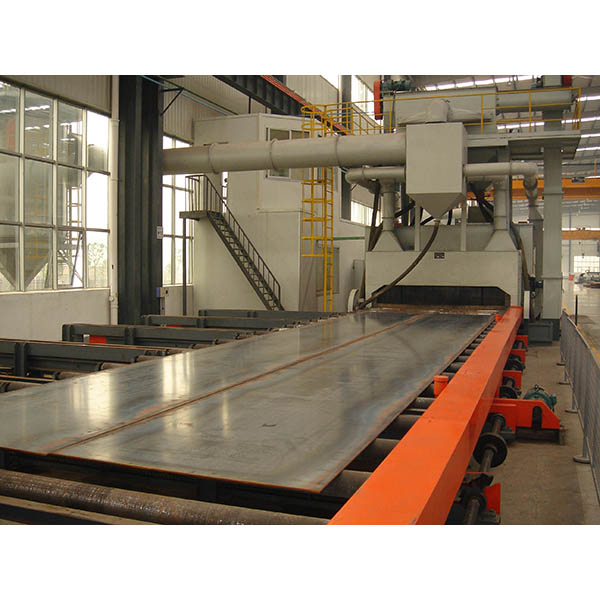
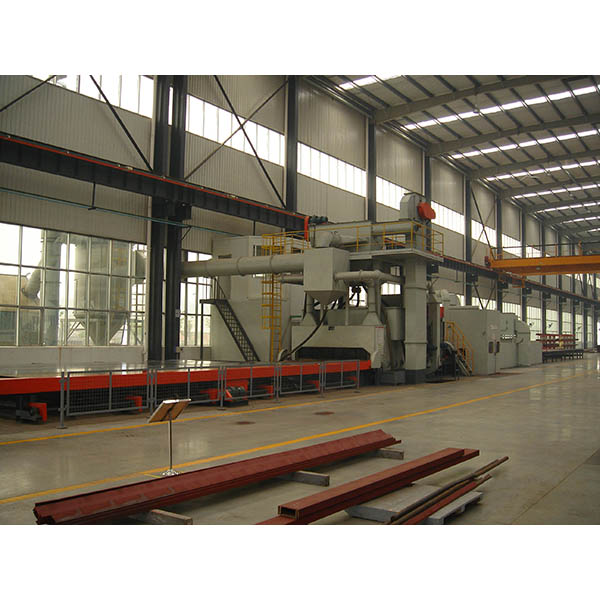
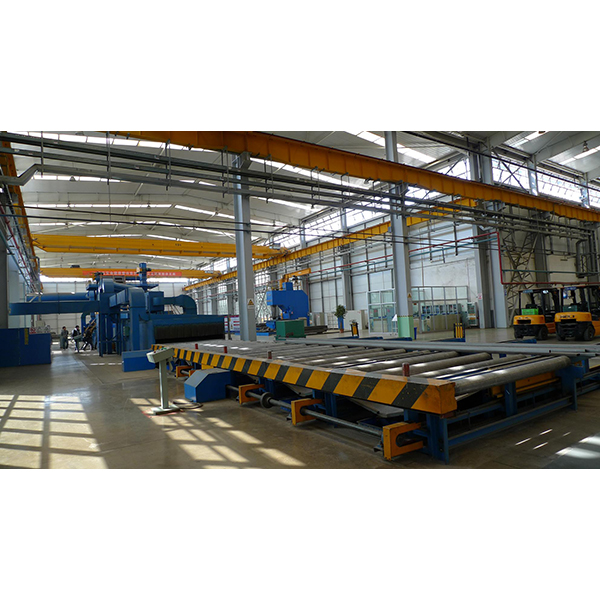
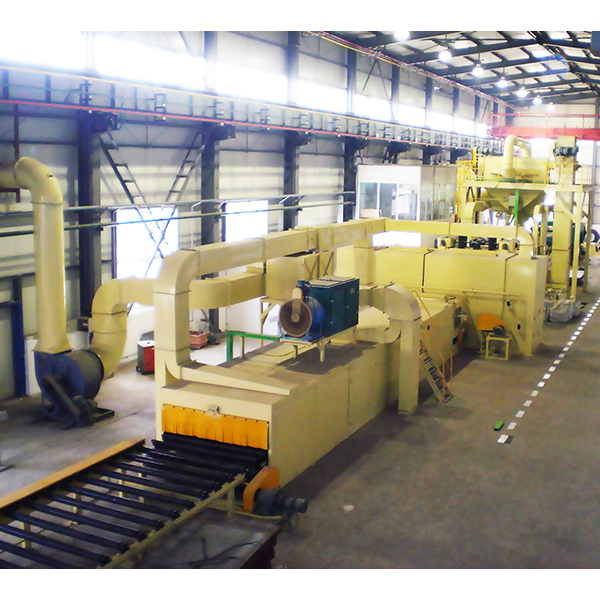
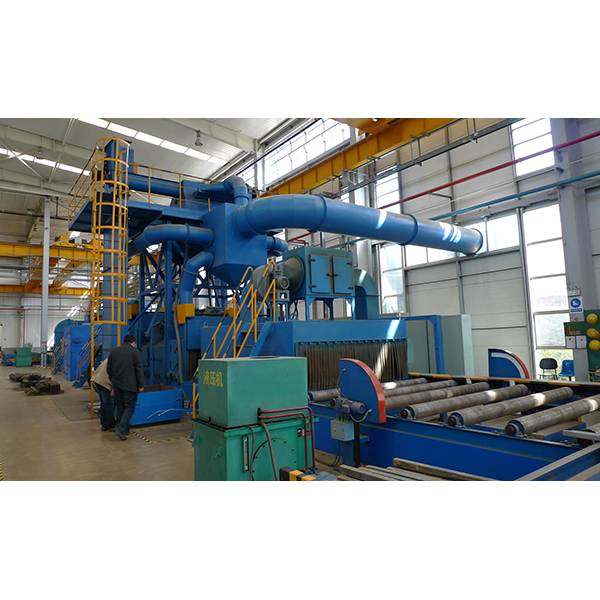
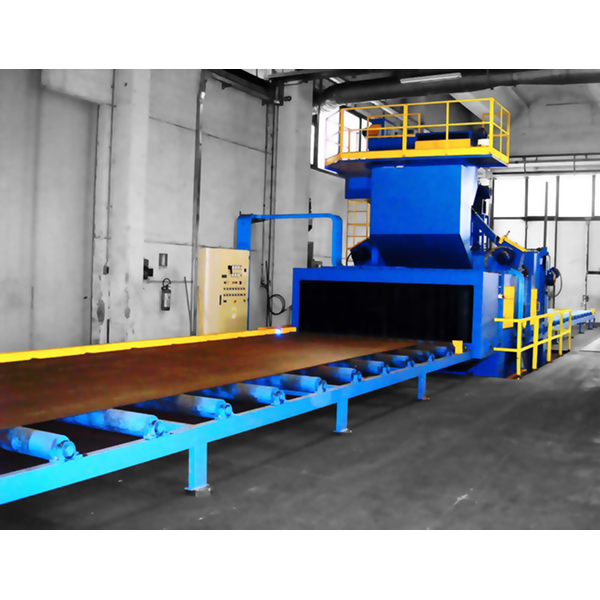
La sabloblova maŝino QXY konsistas el aŭtomata ŝarĝo- kaj malŝarĝosistemo (laŭvola), rula transportilo (enira rulo, elira rulo kaj interna rulo), sabloblova ĉambro (kamera kadro, protekta lineara, sabloblovaj turbinoj, abrazia proviza aparato), abrazia cirkulada sistemo (apartigilo, sitela lifto, ŝraŭba transportilo), abrazia kolekta unuo (personigita), polvokolekta sistemo kaj elektra kontrolsistemo. Diversaj hejtadometodoj por antaŭvarmigo kaj sekigado de partoj, altprema senaera ŝprucado por pentrado de partoj. Ĉi tiu tuta maŝino uzas PLC-regilon, vere atingas internacian altnivelan nivelon de granda kompleta ekipaĵo en la mondo.
Trajtoj de QXY ŝtalplata antaŭtraktado-linio:
1. La padelrado konsistas el eksplodrado, la strukturo estas simpla kaj daŭra.
2. La apartigilo estas tre efika kaj povas protekti la eksplodoradon.
3. La polvofiltrilo povas multe redukti aerpoluadon kaj plibonigi la labormedion.
4. Abrazio-rezista kaŭĉuka zono malpezigas la kolizion de laborpecoj kaj malaltigas la bruon.
5. Ĉi tiu maŝino estas kontrolata de PLC, la operacio estas facila kaj fidinda.
Avantaĝoj de la antaŭtraktado de ŝtalplato QXY:
1. Granda interna disponebla purigspaco, kompakta strukturo kaj scienca dezajno. Povas esti desegnita kaj fabrikita laŭ la mendo.
2. Neniu speciala peto pri la strukturo de la laborpeco. Uzeblas por diversaj specoj de laborpecoj.
3. Vaste uzata en purigado kaj plifortigo de fragilaj aŭ neregule formitaj partoj, mezgrandaj aŭ grandaj partoj, premgisitaj partoj, sabloforigo kaj ekstera finpoluro.
4. La antaŭhejtado kaj sekigado adoptis diversajn hejtajn reĝimojn, kiel ekzemple elektro, fuelgaso, mazuto kaj tiel plu.
5. Povas esti ekipita kiel parto de prilabora linio.
6. Kompleta aro de ekipaĵo estas kontrolata per PLC, kaj estas la grandskala kompleta ekipaĵo de internacia altnivela.
7. Proksime de ĉiu sekcio de la rultablo troviĝas stirkonzolo, kiu povas esti kontrolata permane aŭ aŭtomate. Dum aŭtomata kontrolado, la tuta linio de la rultablo estas ligita per senŝtupa rapidregulado; dum mana kontrolado, ĉiu sekcio de la rultablo povas esti kontrolata aparte, kio utilas por la agordo de la laborciklo, kaj ankaŭ utilas por la agordo kaj bontenado de ĉiu sekcio de la rultablo.
8. Enigo, eligo kaj segmentita transmisio de la ĉambra rultablo, senŝtupa rapidreguligo, tio estas, ĝi povas funkcii sinkrone kun la tuta linio, kaj ankaŭ povas funkcii rapide, por ke la ŝtalo povu rapide vojaĝi al la laborpozicio aŭ rapide eliri al la celo de eligostacio.
9. La detekto de la laborpeco (mezurado de alteco) uzas importitan fotoelektran tubon, funkciigatan per bremsoomotoro, kaj situas ekster la sabloblovado por malhelpi polvointerferon; aparato por mezuri la larĝon de la laborpeco estas provizita por aŭtomate ĝustigi la nombron de malfermaĵoj de la pafpordego;
10. La ŝpruckabino uzas altpreman senaeran ŝprucpumpilon de usona Graco. La norma lineara gvidrelo estas uzata por subteni la ĉareton, kaj la bato de la ĉareto estas kontrolata per servomotoro.
11. La detekto kaj transmisia mekanismo de la laborpeco estas apartigitaj de la ŝprucpistolo, sen interfero de farbonebulo, facile purigebla farboskalo
12. La sekejo uzas dielektrikan hejtilon kaj varmaeran cirkulan principon por plene utiligi la varmon. La temperaturo de la sekejo estas alĝustigebla de 40 ĝis 60 °C, kaj tri laborpozicioj estas agordeblaj: malalta temperaturo, meza temperaturo kaj alta temperaturo. La platĉena transportilo-sistemo aldonas du kontraŭ-deklinajn radojn, kio solvas la problemojn de antaŭa platĉena devio kaj alta paneofteco.
13. Aparato por filtri nebulon de farbo kaj aparato por purigi damaĝajn gasojn
14. Uzante progresintan kotonon por filtri farbonebulon, ĝia senprizorgada tempo estas unu jaro
15. Adsorbado de damaĝaj gasoj per aktivigita karbono
16. Adoptu plenan linion de PLC-programebla regilo, aŭtomatan detekton kaj aŭtomatan serĉadon de kulpopunkto, sonon kaj lum-alarmo.
17. La strukturo de la ekipaĵo estas kompakta, la aranĝo estas racia, kaj la bontenado estas tre oportuna. Bonvolu kontakti la vendiston por dezajnaj desegnoj.
Laborfluo de QXY Ŝtala Plato Antaŭtraktada Linio Trajtoj:
La ŝtala plato estas sendita al la fermita sabloblovada purigejo per la rula transportilo, kaj la sabloblovado (gisita ŝtala globaĵo aŭ ŝtaldrata globaĵo) estas akcelita al la ŝtala surfaco per la sabloblovilo, kaj la ŝtala surfaco estas frapita kaj skrapita por forigi la ruston kaj malpuraĵon; poste uzu la rulan broson, pilolkolektan ŝraŭbon kaj altpreman blovtubon por purigi la akumulitajn erojn kaj ŝvebantan polvon sur la ŝtala surfaco; la senrusta ŝtalo eniras la ŝprucbudon, kaj la dukomponenta metiejo estas antaŭtraktita per la ŝprucpistolo instalita sur la supra kaj malsupra ŝprucĉaretoj. La grundfarbo estas ŝprucita sur la ŝtalan surfacon, kaj poste eniras la sekigejon por sekiĝi, tiel ke la farbofilmo sur la ŝtala surfaco atingas la "fingrosekan" aŭ "solide sekan" staton kaj estas rapide sendita tra la elira rulo.
La tuta procezo atingis la celon de forigo de rusto, preventado de rusto kaj plifortigo de surfacoj. Tial, la antaŭtraktada linio de ŝtalplatoj QXY uzas programeblan regilon (PLC) por kunordigi la laboron de la tuta maŝino, kaj povas plenumi la jenan procezfluon:
(1) La preparado de ĉiu stacio estas finita; la polvoforiga sistemo estas funkciigita; la kuglocirkulada sistemo estas funkciigita; la farbonebula filtra sistemo estas funkciigita; la damaĝgasa puriga sistemo estas funkciigita; la sabloblovilo estas startigita.
(2) Se sekigado estas bezonata, la sekigsistemo ekfunkcias kaj haltas post atingado de certa temperaturo. Dum la tuta laborprocezo, la temperaturo de la PLC-kontrolita sekigsistemo ĉiam fluktuas ene de difinita temperaturintervalo.
(3) Plugil-tipa skrapilo, rulbroso, pilol-riceva ŝraŭbo kaj supra ŝprucpistolo estas levitaj al la plej alta pozicio.
(4) La funkciigisto determinas la tipon de prilaborita ŝtalo.
(5) La ŝarĝisto uzas elektromagnetan levilon por meti la ŝtalan platon sur la manĝigan rultablon kaj vicigi ĝin.
(6) Por ŝtalaj platoj de taŭga larĝo, ili povas esti kunmetitaj sur la manĝigan rultablon kun interspaco de 150-200mm en la mezo.
(7) La ŝarĝisto signalas, ke la materialo estas pretigita kaj komencas enkonduki la rultablon.
(8) La altecmezurilo mezuras la alton de ŝtalo.
(9) La ŝtalo estas premita sur la premulon de la sabloblova sistemo, prokrastite.
(10) La rulbroso kaj la pilolo-ricevanta ŝraŭbo malsupreniras al la optimuma alto.
(11) Laŭ la larĝo de la ŝtala plato, difinu la nombron de aperturoj de la pafblovpordego.
(12) Malfermu la sabloblovilon por la pafpordego por purigi la ŝtalon.
(13) La rulbroso purigas la kuglon akumuliĝintan sur la ŝtalo. La kuglo estas balaita en la pilolkolektan ŝraŭbon kaj eligita en la ĉambron per la pilolkolekta ŝraŭbo.
(14) La altprema ventolilo blovas la kuglojn restantajn sur la ŝtalo.
(15) La ŝtalo eliras el la sabloblova sistemo.
(16) Se la vosto de la ŝtalo forlasas la pafblovĉambron, prokrastu, fermu la provizan pordegon, prokrastu, la rulbroson kaj la ŝraŭbon por levi la pafaĵon al la plej alta pozicio.
(17) Premu la ŝtalon sur la premulon de la ŝpruckabino.
(18) Aparato por mezuri la alton de farboŝprucado mezuras la alton de ŝtalo.
(19) La ŝprucpistolo sur la farboŝprucigilo estas mallevita al la plej bona pozicio.
(20) La farboŝprucsistemo ekfunkcias, kaj la mezurilo por farbolarĝo fiksita sur la supra farboĉaro, etendiĝanta ekster la farboŝprucĉambro kaj moviĝanta sinkrone kun la farboŝprucsistemo komencas detekti la ŝtalon.
(21) La ŝtalo forlasas la premilon de la pentrosistemo, kaj la ŝprucpistolo daŭre pentras laŭ la lastaj pentropoziciaj datumoj dum iu tempodaŭro kaj poste haltas.
(22) La ŝtalo eniras la sekigejon, kaj la farbotavolo sekiĝas (aŭ memsekiĝas).
(23) La ŝtalo estas malfermita kaj sendita al la rultablo kaj kondukita al la tranĉstacio.
(24) Se ili manipulas ŝtalajn platojn, la tranĉistoj uzas elektromagnetajn ŝnurojn por levi la ŝtalajn platojn.
(25) Fermu ĉiun stacion laŭvice. Sabloblovada motoro, pentradosistemo, sekigsistemo.
(26) Fermu la sistemon de cirkulado de kugloj, la sistemon de forigo de polvo, la sistemon de filtrado de farbonebulo, la sistemon de purigo de damaĝaj gasoj, ktp.;
(27) Malŝaltu la tutan maŝinon.